

绕包工序里反复出现的质量问题,根源往往不在材料本身,而在张力、温度、重叠率三个参数的耦合关系上。张力过大会使铝箔拉伸变形甚至断裂,张力过小则绕包松散、层间贴合不实。
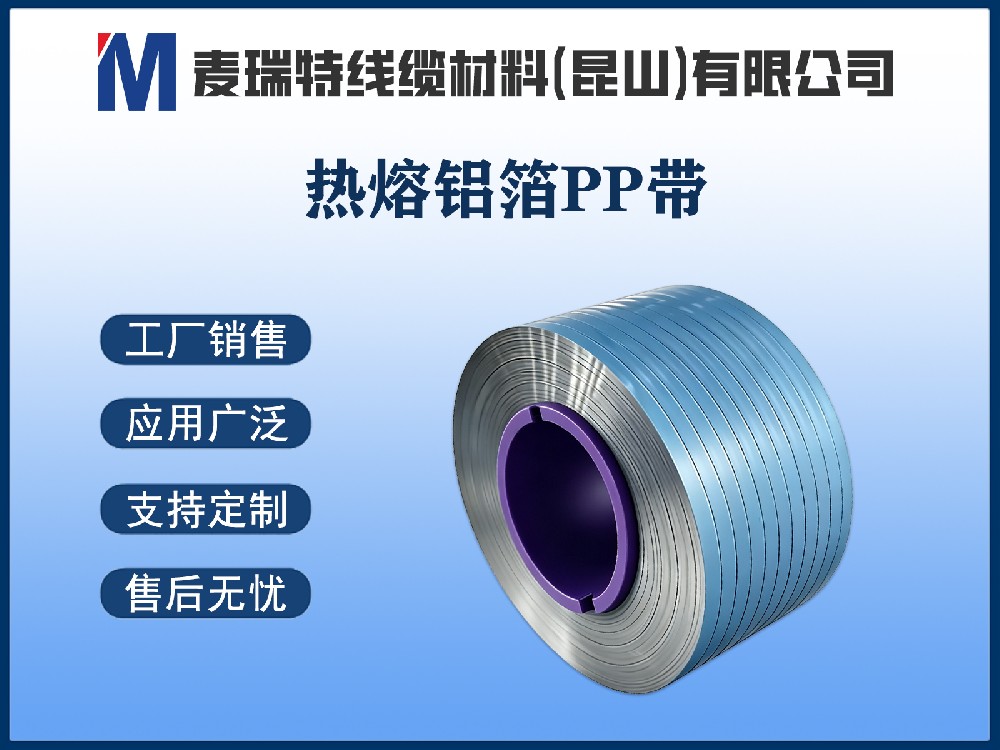
热熔胶的活化温度是第二个变量:热反应窗口通常在110℃至135℃之间,温度偏低胶层未充分熔融,粘接不牢;温度偏高则可能损伤PP基材甚至烫伤绝缘层。第三个变量是重叠率——低于25%时屏蔽连续性无法保证,搭接区域的热熔胶也未必能充分熔合,形成“看起来包了、实际有缝”的隐患。脱层则更多指向材料端的问题:胶水涂布量不足或铝箔/PP膜表面有油污灰尘,热熔胶无法有效浸润,弯折后便出现铝塑分离。解决路径不是追求某一个参数的“最优值”,而是把三个变量放在一起做窗口标定:以绕包后表面平整无皱、搭接处手撕有粘合阻力、弯折后铝层不断裂为综合判据。部分厂家如麦瑞特在供材时会附带工艺窗口建议,但最终参数仍需结合自身产线的护套温度和绕包节距做小样验证。
 下载产品手册-中文
 ProductManual-EN
 客服